یک بائوی چوبی ممکن است در نگاه اول فقط قطعهای صاف و ساده به نظر برسد، اما کیفیت واقعی آن مدتها پیش از رسیدن به مرحله برش نهایی مشخص شده است. رطوبت الوار، محل گرهها، جهت الیاف، دقت ماشینکاری، کیفیت اتصال انگشتی، نوع چسب و حتی شرایط نگهداری قطعه پس از تولید، همگی میتوانند تعیین کنند که محصول نهایی در یک درب چوبی سالها پایدار باقی بماند یا پس از مدتی دچار تاب، ترک یا بازشدگی اتصال شود.
به همین دلیل، تولید بائو فینگر جوینت را نمیتوان صرفاً کنار هم چسباندن چند قطعه چوب دانست. این محصول حاصل یک زنجیره تولید کنترلشده است که از انتخاب الوار مناسب آغاز میشود و پس از خشککردن، عیبگیری، برش، ایجاد فینگر، چسبزنی، پرس، کالیبراسیون و کنترل کیفیت به قطعهای آماده برای استفاده در صنعت درب میرسد.
اهمیت کنترل رطوبت در این فرایند نیز اتفاقی نیست. آزمایشگاه محصولات جنگلی وزارت کشاورزی آمریکا توضیح میدهد که چوب مادهای رطوبتپذیر است و با تغییر رطوبت نسبی و دمای محیط، رطوبت جذب یا دفع میکند؛ رفتاری که مستقیماً روی تغییر ابعاد و عملکرد آن اثر دارد. (Forest Service R&D)
در ادامه، مسیر تولید بائو فینگرجوینت را از ورود الوار به کارخانه تا بستهبندی محصول نهایی بررسی میکنیم و در هر مرحله توضیح میدهیم که چه عواملی واقعاً روی کیفیت اثر میگذارند.
بائو فینگرجوینت چیست؟
بائو درب یکی از قطعات مورد استفاده در ساخت دربهای چوبی و کلافهای مرتبط با آن است. این قطعه باید از نظر راستایی، ثبات ابعادی، قابلیت ماشینکاری و کیفیت اتصال قابل اعتماد باشد؛ زیرا هرگونه انحراف یا تغییر شکل در آن میتواند روی مونتاژ و عملکرد نهایی درب اثر بگذارد.
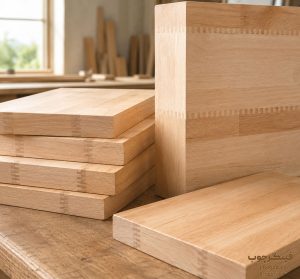
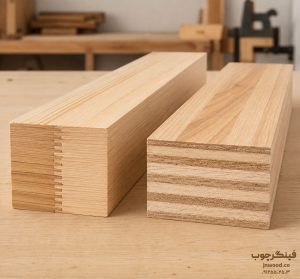
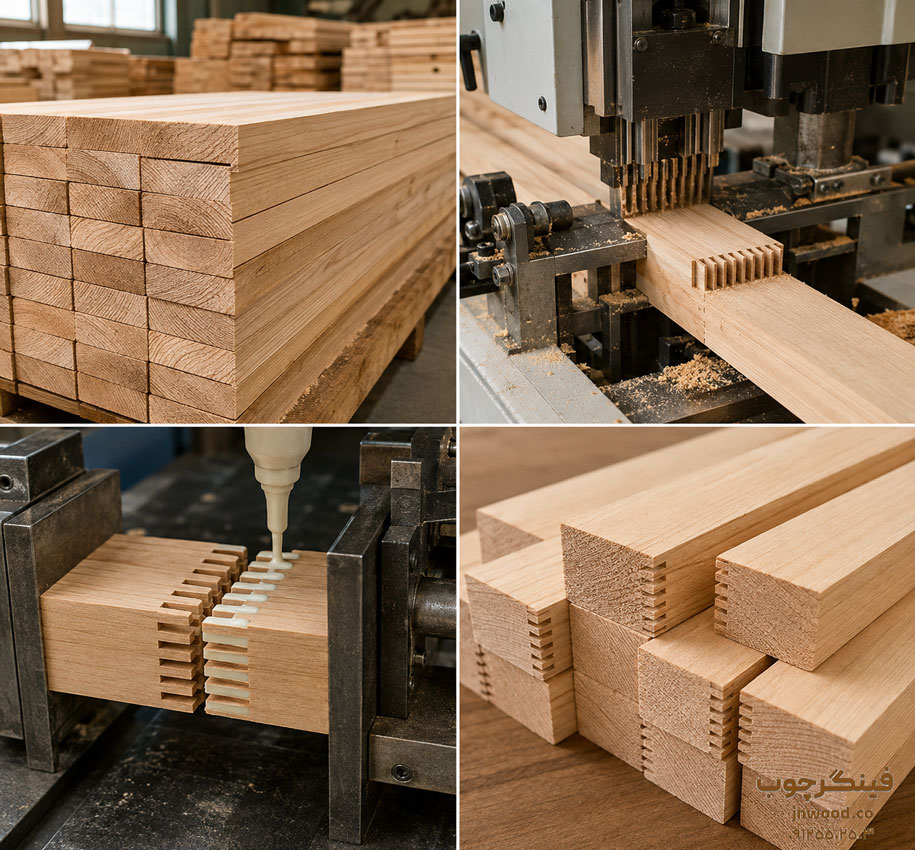
در بائو فینگر جوینت بهجای آنکه تمام طول قطعه الزاماً از یک الوار یکپارچه تهیه شود، بخشهای سالم چوب پس از حذف قسمتهای نامناسب به وسیله اتصال انگشتی یا Finger Joint به یکدیگر متصل میشوند. در دو سر هر قطعه، تعدادی زبانه و شیار باریک و منظم ایجاد میشود. این زبانهها درون یکدیگر قرار میگیرند و با استفاده از چسب مناسب و فشار کنترلشده، یک اتصال طولی ایجاد میکنند.
مزیت اصلی این روش فقط استفاده از قطعات کوتاهتر نیست. تولیدکننده میتواند پیش از اتصال، قسمتهایی مانند ترک، پوسیدگی، گرههای مشکلساز یا سایر عیوب را حذف کند و سپس بخشهای مناسب را دوباره به یک عضو بلند تبدیل کند.
Western Wood Products Association نیز استفاده مؤثرتر از منابع چوبی و امکان تولید اعضای بلند را از ویژگیهای چوب فینگر جوینت عنوان میکند و اشاره دارد که تولید این محصولات از چوب خشک میتواند به ثبات ابعادی مناسب کمک کند. (WWPA)
مطالعه بیشتر: بائو درب: اجزای کلیدی در طراحی دربهای ساختمانی
مرحله اول؛ انتخاب الوار مناسب
اولین تصمیم مهم در تولید بائو فینگر جوینت، پیش از روشن شدن دستگاه فینگرزنی گرفته میشود: چه الواری وارد خط تولید شود؟
هر الواری که از نظر ظاهری سالم باشد لزوماً برای این کار مناسب نیست. تولیدکننده باید گونه چوب، میزان رطوبت، وضعیت الیاف، ترکها، گرهها، پیچش، خمیدگی و سایر عیوب را بررسی کند.
در تولید بائو میتوان با توجه به طراحی محصول و کاربرد نهایی از گونههای مختلف چوب استفاده کرد. انتخاب گونه باید بر اساس مجموعهای از عوامل مانند دانسیته، قابلیت ماشینکاری، رفتار در خشککردن، چسبپذیری، شرایط محیطی محل مصرف و هزینه انجام شود.
این موضوع بهویژه برای تولید صنعتی اهمیت دارد. اگر الوارهای یک خط تولید رفتار بسیار متفاوتی هنگام ماشینکاری یا خشکشدن داشته باشند، کنترل ابعادی محصول نهایی دشوارتر خواهد شد.
بنابراین کیفیت بائو از «خرید چوب ارزانتر» یا «خرید چوب زیباتر» آغاز نمیشود؛ بلکه از خرید الواری شروع میشود که مشخصات آن با محصول نهایی سازگار باشد.
مطالعه بیشتر: بائو درب چیست و چه کاربردهایی دارد؟
مرحله دوم؛ کنترل و کاهش رطوبت الوار
رطوبت یکی از مهمترین متغیرهای تولید محصولات چسبخورده چوبی است. چوب حتی پس از قطع درخت نیز با محیط اطراف خود تبادل رطوبت دارد. اگر قطعهای با رطوبت نامناسب ماشینکاری و چسبکاری شود، پس از تولید ممکن است با خشکتر یا مرطوبتر شدن، ابعاد آن تغییر کند.
وزارت کشاورزی آمریکا در فصل مربوط به خشککردن چوب تأکید میکند که خشککردن، حمل و نگهداری صحیح میتواند تغییرات رطوبتی بعدی و مشکلات ناشی از تغییر ابعاد را کاهش دهد.
به همین دلیل، در یک خط تولید حرفهای معمولاً رطوبت الوار پیش از ورود به مراحل حساس کنترل میشود. انتخاب عدد مناسب نیز باید با گونه چوب، سیستم چسب، شرایط کارخانه و محیطی که محصول قرار است در آن استفاده شود هماهنگ باشد.
برای مثال، فینگرچوب در اطلاعات رسمی کارخانه اعلام کرده است که چوبهای مورد استفاده خود را تا رطوبت کمتر از ۸ درصد خشک میکند. این مجموعه کنترل رطوبت را یکی از عوامل کیفیت فنی محصولات خود معرفی کرده است.
البته پایینبودن عدد رطوبت بهتنهایی معیار کامل کیفیت نیست. مهم است که رطوبت در ضخامت و میان قطعات مختلف تا حد امکان یکنواخت باشد و محصول پس از خروج از خشککن نیز در شرایط مناسبی نگهداری شود.
مرحله سوم؛ همدما و همرطوبت شدن چوب پس از خشککن
یکی از اشتباههای رایج در نگاه ساده به تولید این است که تصور شود بلافاصله پس از رسیدن چوب به رطوبت مورد نظر، میتوان آن را وارد تمام مراحل ماشینکاری کرد. در تولید صنعتی، شرایط بعد از خشککن نیز اهمیت دارد. چوب باید در محیط کنترلشده نگهداری شود تا اختلاف شدید دما یا رطوبت میان سطح و بخشهای داخلی آن کاهش پیدا کند.
اگر الوار بدون مدیریت مناسب انبار شود، بخشی از مزیت خشککردن دقیق از بین میرود. چوب خشک میتواند دوباره از هوای مرطوب آب جذب کند. برعکس، محیط بسیار خشک نیز ممکن است رطوبت آن را کاهش دهد. به همین علت انبار مواد اولیه بخشی از سیستم تولید است، نه صرفاً محلی برای قرار دادن الوارها.
مرحله چهارم؛ عیبیابی و حذف نقاط ضعیف
در این مرحله، الوار بررسی و بخشهایی که برای ادامه کار مناسب نیستند جدا میشوند. ترکهای عمیق، پوسیدگی، شکستگی، بخشهای نامناسب اطراف بعضی گرهها، عیوب ماشینکاری قبلی یا قسمتهایی که پایداری کافی ندارند، بسته به معیار کیفی کارخانه از خط تولید خارج میشوند.
این مرحله یکی از دلایلی است که فینگر جوینت میتواند مصرف چوب را منطقیتر کند. فرض کنید الواری سه متری در بخش میانی خود یک عیب جدی دارد. در روش یکپارچه ممکن است استفاده از کل طول آن دشوار شود، اما در خط فینگر جوینت میتوان قسمت معیوب را حذف کرد و دو بخش سالم باقیمانده را در تولید قطعات جدید به کار گرفت.
البته این مزیت نباید با استفاده از هر نوع ضایعه چوب اشتباه گرفته شود. قطعه کوتاهی که وارد اتصال فینگر میشود همچنان باید کیفیت لازم برای کاربرد مورد نظر را داشته باشد. فینگر جوینت عیب چوب را «درمان» نمیکند؛ امکان حذف عیب و استفاده دوباره از بخش سالم را فراهم میکند.
مرحله پنجم؛ برش الوار به قطعات قابل استفاده
پس از مشخص شدن قسمتهای سالم، الوار در طولهای مورد نیاز برش داده میشود. هدف در این مرحله رسیدن به قطعاتی است که انتهای سالم و مناسبی برای اجرای اتصال داشته باشند. برش باید تمیز و دقیق باشد، زیرا کیفیت هندسی قطعه روی مرحله فینگرزنی اثر مستقیم دارد.
اگر قطعات دارای تاب شدید یا اختلاف ابعادی قابل توجه باشند، دستگاه نمیتواند پروفیل انگشتی یکسانی روی تمام آنها ایجاد کند. به همین دلیل ممکن است پیش از فینگرزنی، عملیات رنده یا کالیبراسیون اولیه انجام شود.
در خطوط صنعتی، همین مراحل ظاهراً ساده تعیین میکنند که دستگاه اتصال انگشتی بتواند صدها یا هزاران اتصال تکرارپذیر تولید کند یا خیر.
مرحله ششم؛ رنده و کالیبراسیون اولیه
سطوح قطعات باید تا حد مورد نیاز صاف و ابعاد آنها کنترل شود. این کار چند هدف دارد. نخست اینکه قطعه به شکل صحیح وارد دستگاه فینگر شود. دوم، اختلاف ضخامت میان قطعات کاهش پیدا کند. سوم، سطوح نامنظمی که ممکن است بر دقت اتصال اثر بگذارند حذف شوند.
در این مرحله قرار نیست لزوماً پرداخت نهایی محصول انجام شود. هنوز عملیات اتصال، پرس و ماشینکاری دیگری باقی مانده است. هدف ایجاد یک هندسه قابل کنترل برای مرحله حساس بعدی است.
در تولید صنعتی، تکرارپذیری اهمیت زیادی دارد. ممکن است اختلاف جزئی در یک قطعه به چشم نیاید، اما اگر همین اختلاف در تعداد زیادی اتصال ادامه پیدا کند، نتیجه به شکل موج، انحراف یا اختلاف ضخامت در محصول نهایی ظاهر خواهد شد.
مرحله هفتم؛ ساخت دندانههای فینگر جوینت
این مرحله قلب فرایند است. انتهای قطعات وارد دستگاه Finger Jointer میشود و تیغههای مخصوص، مجموعهای از دندانههای باریک و مکمل را ایجاد میکنند. پروفیل یک قطعه باید بهگونهای باشد که با قطعه مقابل بهدرستی درگیر شود.
فلسفه این هندسه ساده است: بهجای اتصال دو سطح صاف کوچک، سطح تماس میان دو قطعه افزایش پیدا میکند و شکل اتصال نیز امکان انتقال نیرو در امتداد عضو را فراهم میکند.
اما داشتن دندانه کافی نیست. کیفیت هندسی دندانهها تعیینکننده است. تیغه کند، لرزش محور، تنظیم نادرست دستگاه، سرعت تغذیه نامناسب یا اختلاف ابعاد قطعات میتواند باعث لبپریدگی، شکستگی نوک فینگر یا عدم تطابق دو طرف شود.
اتصالی که در ظاهر بسته شده؛ اما دندانههای آن به شکل صحیح درگیر نشدهاند، الزاماً اتصال باکیفیتی نیست.
در محصولات فینگر جوینت سازهای، استاندارد EN ۱۵۴۹۷ الزامات عملکرد و حداقل الزامات تولید را برای اعضای سازهای مشخص میکند و موضوعاتی مانند مقاومت مکانیکی و دوام اتصال چسبی را در ارزیابی محصول در نظر میگیرد. البته این استاندارد مخصوص کاربردهای سازهای مشخص است و ذکر آن به این معنا نیست که هر بائو درب موجود در بازار مشمول یا دارای گواهی EN ۱۵۴۹۷ است. (BSI Knowledge)
مرحله هشتم؛ چسبزنی اتصال انگشتی
پس از ماشینکاری، چسب مناسب روی دندانههای اتصال اعمال میشود. انتخاب چسب باید بر اساس نوع چوب، شرایط پرس، زمان باز، دمای محیط، رطوبت چوب و شرایط مصرف نهایی انجام شود. بنابراین نمیتوان یک نوع چسب را بدون توجه به کاربرد، بهترین گزینه برای تمام فینگر جوینتها دانست.
نحوه اعمال چسب نیز به اندازه نام تجاری آن اهمیت دارد. چسب بسیار کم ممکن است پوشش کافی ایجاد نکند. چسبزنی نامنظم نیز باعث میشود بخشهایی از اتصال عملاً مشارکت مناسبی در پیوند نداشته باشند. در مقابل، مصرف بیش از اندازه چسب الزاماً به معنای اتصال قویتر نیست و میتواند هزینه، آلودگی خط و مشکلات فرایندی را افزایش دهد.
فصل «Wood Adhesives» از Wood Handbook توضیح میدهد که عملکرد یک اتصال چسبی فقط به خود چسب وابسته نیست؛ رفتار چوب، چسب و ناحیه واسط میان این دو با یکدیگر عملکرد نهایی اتصال را تعیین میکنند.
این نکته در تولید فینگر جوینت بسیار مهم است. خرید چسب مرغوب نمیتواند ماشینکاری ضعیف، چوب آلوده، رطوبت نامناسب یا پرس نادرست را جبران کند.
مرحله نهم؛ درگیر کردن فینگرها و پرس طولی
پس از چسبزنی، دو انتهای انگشتی درون یکدیگر قرار میگیرند و فشار لازم برای شکلگیری اتصال اعمال میشود. در این مرحله باید فینگرها به اندازه کافی درگیر شوند و تماس مناسب میان سطوح ایجاد شود. اگر فشار کافی نباشد، ممکن است فضای خالی در اتصال باقی بماند. فشار نامتناسب نیز میتواند به دندانهها آسیب بزند یا رفتار چسب را مختل کند.
پس از اتصال چند قطعه، یک عضو طولی پیوسته شکل میگیرد. این همان نقطهای است که قطعات کوتاه سالم دوباره به یک قطعه بلند تبدیل میشوند. اما هنوز محصول برای مصرف آماده نیست؛ اتصال چسبی باید فرصت کافی برای تثبیت پیدا کند.
مرحله دهم؛ زمان گیرش و تثبیت اتصال
یکی از بخشهای کمتر دیدهشده تولید، زمانی است که ماشین ظاهراً کاری انجام نمیدهد. هر سیستم چسب برای رسیدن به عملکرد مورد انتظار به شرایط مشخصی نیاز دارد. دما، رطوبت، فشار، زمان و ویژگی سطح چوب روی فرایند اتصال اثر میگذارند.
خارج کردن زودهنگام قطعه از فرایند تثبیت یا اعمال تنش شدید پیش از رسیدن اتصال به وضعیت مناسب میتواند کیفیت نهایی را کاهش دهد. به همین دلیل، سرعت بیشتر خط تولید همیشه معادل تولید بهتر نیست. یک کارخانه حرفهای باید سرعت تولید را با محدودیتهای واقعی مواد و چسب هماهنگ کند.
مرحله یازدهم؛ تولید مقطع مورد نیاز بائو
پس از ایجاد قطعات طولی فینگر جوینت، بسته به طراحی محصول، ممکن است عملیات دیگری برای رسیدن به عرض و ضخامت مورد نظر انجام شود. در برخی ساختارهای بائو، چند لایه یا قطعه طولی میتوانند با آرایش مشخص در کنار یا روی یکدیگر قرار گرفته و پرس شوند. هدف، دستیابی به مقطع مورد نیاز و کنترل بهتر رفتار قطعه است.
این مرحله باید با طراحی محصول هماهنگ باشد. جهت الیاف، ضخامت لایهها، کیفیت سطوح چسبخور و نحوه قرارگیری قطعات همگی روی نتیجه اثر دارند. به همین علت دو محصول که هر دو با عنوان «بائو فینگر جوینت» فروخته میشوند ممکن است از نظر ساختار داخلی، تعداد لایهها، گونه چوب، ابعاد و روش تولید یکسان نباشند.
برای خرید حرفهای، فقط نام محصول کافی نیست؛ مشخصات فنی آن نیز باید بررسی شود.
مرحله دوازدهم؛ پرس ثانویه
اگر ساخت بائو شامل چسباندن چند عضو به یکدیگر باشد، مجموعه در پرس قرار میگیرد. هدف پرس ایجاد تماس یکنواخت میان سطوح چسبخور است. در این مرحله، صاف بودن قطعات اولیه اهمیت خود را دوباره نشان میدهد.
اگر سطوح دارای اختلاف زیاد باشند، پرس مجبور است بخشی از خطای ماشینکاری را جبران کند؛ کاری که همیشه امکانپذیر نیست. توزیع نامناسب فشار میتواند باعث ایجاد خط چسب ناقص، فاصله میان لایهها یا انحراف عضو شود. پس از پایان چرخه پرس نیز محصول باید مطابق الزامات چسب و فرایند، زمان لازم برای تثبیت را طی کند.
مرحله سیزدهم؛ کالیبراسیون ابعاد
پس از اتصال و پرس، نوبت تبدیل قطعه به محصولی با ابعاد دقیق است. در این مرحله، بائو از دستگاههای رنده، چهار تراش، کالیبر یا تجهیزات مشابه عبور میکند تا ضخامت و عرض آن به ابعاد هدف برسد.
این عملیات فقط برای زیبایی نیست. بائویی که اختلاف ضخامت یا انحراف داشته باشد در مراحل ساخت درب مشکل ایجاد میکند. دستگاههای بعدی بر اساس ابعاد مشخص تنظیم شدهاند و هر عدم یکنواختی میتواند باعث افزایش زمان تنظیم، پرت بیشتر یا افت کیفیت مونتاژ شود.
یکی از ویژگیهایی که فینگرچوب در معرفی بائوهای تولیدی خود بر آن تأکید میکند، دقت ابعادی و تولید کنترلشده قطعات است. این مجموعه بائو فینگر جوینت را برای استفاده در تولید انواع دربهای داخلی، ورودی و دربهای ضدسرقت عرضه میکند.
مرحله چهاردهم؛ بررسی سطح و پرداخت
پس از کالیبراسیون، سطح بائو بررسی میشود. باقیمانده چسب، لبپریدگی، خطوط ناشی از تیغه، شکستگی لبه یا سایر عیوب باید پیش از بستهبندی شناسایی شوند. بسته به نوع محصول و سفارش، عملیات سنباده یا پرداخت تکمیلی نیز میتواند انجام شود.
کیفیت سطح زمانی اهمیت بیشتری پیدا میکند که بائو مستقیماً وارد مراحل روکشکاری، مونتاژ یا ماشینکاری دقیق در کارخانه درب شود. سطح صاف باعث نمیشود یک اتصال ضعیف قوی شود، اما سطح نامناسب میتواند حتی یک محصول سالم را در مراحل بعدی دردسرساز کند.
مرحله پانزدهم؛ کنترل راستایی و تاب
یکی از مهمترین آزمونهای عملی محصول نهایی بررسی صاف بودن آن است. قطعه باید از نظر خمیدگی طولی، پیچش و سایر تغییر شکلهای قابل توجه کنترل شود. میزان تلرانس قابل قبول به مشخصات سفارش و کاربرد بستگی دارد و بهتر است میان خریدار و تولیدکننده بهصورت روشن تعریف شود.
تولیدکنندهای که فقط طول و عرض را اندازه میگیرد اما راستایی عضو را بررسی نمیکند، بخشی از کنترل کیفیت را نادیده گرفته است. در صنعت درب، این موضوع اهمیت زیادی دارد؛ زیرا یک بائوی تابدار میتواند در مراحل بعدی مونتاژ باعث افزایش دوبارهکاری و دشوار شدن تنظیم محصول شود.
مرحله شانزدهم؛ کنترل کیفیت اتصال فینگر جوینت
ظاهر اتصال اولین مرحله بررسی است، نه آخرین مرحله. فینگرها باید به شکل مناسب درگیر شده باشند و شکستگی، فضای خالی غیرعادی یا بازشدگی اتصال مشاهده نشود. کیفیت خط چسب نیز باید بررسی شود.
در خطوط تولید حرفهای، کنترل فرایند اهمیت بیشتری از پیدا کردن محصول خراب در انتهای خط دارد. به بیان ساده، بهتر است کارخانه علت خرابی را پیش از تولید صدها قطعه تشخیص دهد.
کنترلهایی مانند ثبت رطوبت چوب، وضعیت تیغهها، تنظیم ماشین، شرایط چسب، زمان فرایند و نتایج آزمونهای دورهای میتوانند به پایدار ماندن کیفیت کمک کنند.
در کاربردهای سازهای، استاندارد EN ۱۵۴۹۷ نیز بر ارزیابی عملکرد اتصال و کنترل تولید تأکید دارد؛ رویکردی که نشان میدهد کیفیت فینگر جوینت باید با فرایند قابل کنترل و آزمونپذیر پشتیبانی شود، نه صرفاً ظاهر مناسب محصول.
مرحله هفدهم؛ کنترل مجدد رطوبت
اندازهگیری رطوبت فقط هنگام ورود الوار مفید نیست.
در پایان تولید نیز نمونهبرداری و بررسی رطوبت میتواند نشان دهد که آیا محصول طی مراحل ساخت و نگهداری شرایط مناسبی داشته است یا خیر.
اگر بائوی خشک در انبار بسیار مرطوب نگهداری شود، ممکن است دوباره رطوبت جذب کند. اگر محصول مستقیماً کنار منابع گرمایی یا در معرض شرایط نامناسب قرار گیرد نیز امکان تغییر وضعیت وجود دارد.
این موضوع نشان میدهد که «محصول خوب» نتیجه آخرین دستگاه خط نیست؛ شرایط بستهبندی و انبارداری هم بخشی از کیفیت واقعی آن است.
مرحله هجدهم؛ بستهبندی و نگهداری
بائوهای نهایی پس از تأیید کنترل کیفیت باید به شکلی بستهبندی شوند که هنگام جابهجایی، لبهها و سطوح آنها آسیب نبینند و تا حد امکان از تغییر ناگهانی شرایط محیطی محافظت شوند.
قطعات بلند باید روی تکیهگاه مناسب قرار گیرند. نگهداری نادرست یک محصول صاف میتواند به مرور باعث ایجاد تغییر شکل شود. همچنین بهتر است محصول پیش از مصرف در محیط پروژه یا کارخانه مقصد، متناسب با شرایط تولیدکننده و نوع کاربرد فرصت سازگاری با محیط را داشته باشد.
Wood Handbook نیز کنترل رطوبت در مراحل حمل، انبار و استفاده را بخشی از مدیریت تغییرات ابعادی چوب میداند.
کیفیت بائو در واقع در کدام مرحله ساخته میشود؟
پاسخ کوتاه این است: در تمام مراحل.
اگر الوار نامناسب باشد، ماشین پیشرفته نمیتواند تمام مشکلات آن را حل کند. اگر چوب بهدرستی خشک نشده باشد، اتصال دقیق هم ممکن است بعداً تحت تأثیر تغییرات ابعادی قرار گیرد. اگر فینگرها مناسب باشند اما چسبکاری ضعیف انجام شود، اتصال قابل اعتماد نخواهد بود.
از طرف دیگر، اگر همه مراحل بهصورت کنترلشده انجام شوند، فینگر جوینت امکان تولید قطعات بلند، دقیق و نسبتاً یکنواخت را از بخشهای انتخابشده چوب فراهم میکند و همزمان استفاده از ماده اولیه را بهینهتر میسازد.
به همین دلیل هنگام انتخاب بائو بهتر است سؤال اصلی این نباشد که «فینگر جوینت است یا نه؟» سؤال مهمتر این است که چگونه و توسط کدام برند تولید شده است؟
کلام آخر
بائو فینگر جوینت خوب محصول یک دستگاه خاص نیست؛ نتیجه هماهنگی چند مرحله است. الوار باید متناسب با کاربرد انتخاب شود، رطوبت آن کنترل شود، قسمتهای نامناسب حذف شوند، دندانههای فینگر با دقت ماشینکاری شوند و اتصال با چسب و فشار مناسب شکل بگیرد. بعد از آن نیز کالیبراسیون، کنترل راستایی، بررسی اتصال و نگهداری صحیح اهمیت دارند.
برای تولیدکننده درب، این جزئیات مستقیماً روی سرعت مونتاژ، میزان پرت، دوبارهکاری و کیفیت محصول نهایی اثر میگذارند. بنابراین مقایسه دو بائو فقط با قیمت یا ظاهر سطح، تصویر کاملی از ارزش واقعی آنها ارائه نمیدهد.
اگر برای تولید دربهای چوبی، درب داخلی، درب ورودی یا محصولات مرتبط به دنبال بائو فینگر جوینت با کیفیت تولید کنترلشده و ابعاد دقیق هستید، میتوانید محصولات فینگرچوب را بررسی کنید. فینگرچوب بهعنوان اولین و باکیفیتترین کارخانه تولید محصولات فینگر جوینت، انواع محصولات تخصصی این حوزه را برای پروژهها و تولیدکنندگان صنایع چوب عرضه میکند.
برای دریافت مشاوره، بررسی مشخصات محصول، استعلام قیمت و ثبت سفارش با کارشناسان فروش فینگرچوب در ارتباط باشید:
۰۹۱۲۵۵۰۲۵۰۳ – ۰۹۳۸۸۸۷۳۳۷۸